 在线咨询
 上海市闵行区绿春路279号
 021-54408803 / 021-54721680
 sale@huiyutools.com

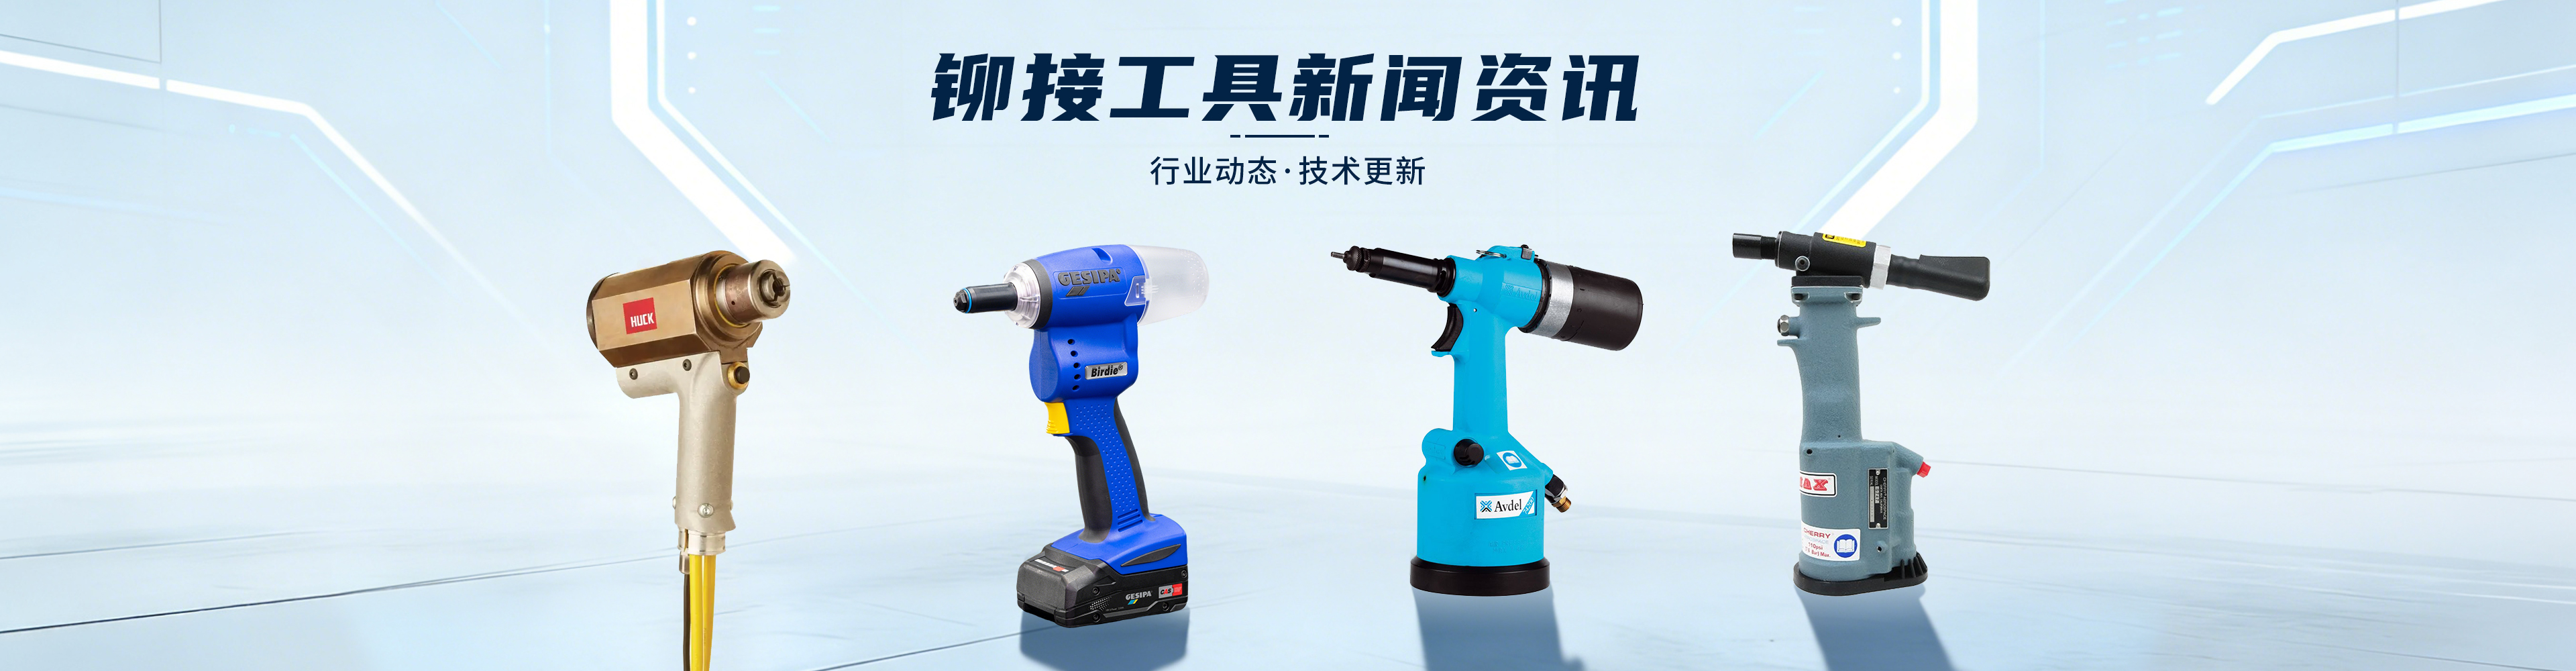
汽车产线规划人员问得最多的是:铆接工位节拍上不去,工具和配置到底该怎么配?结论先说在前面,节拍决定配置:低节拍、小批量用手动气动或电动铆钉枪即可;高节拍主线必须上自动铆接系统(机器人+自动送钉/送铆钉);选型时按单工位目标节拍反推工具的拉铆速度和供料方式,再在气动、电动、自动三者间做组合。下面把配置逻辑讲清楚。
一、三类方案怎么区分
| 方案 | 适用节拍 | 核心特点 |
|---|---|---|
| 手动气动/电动 | 低(散件、维修) | 灵活、投入低 |
| 半自动送钉 | 中 | 自动供料、减少取钉动作 |
| 全自动机器人 | 高(主线) | 节拍稳定、一致性好 |
二、按节拍反推工具
- 算单件时间:目标节拍 ÷ 单工位铆接点数 = 每颗允许的作业时间。
- 看拉铆速度:气动枪连续作业快但依赖气源稳定;电动枪灵活但受电池限制。
- 看供料方式:手动上钉慢且易漏,自动送钉能显著压缩取钉动作,是提节拍的关键。
- 看一致性:高节拍主线人工差异大,自动系统输出更稳定、返工率低。
三、配置组合建议
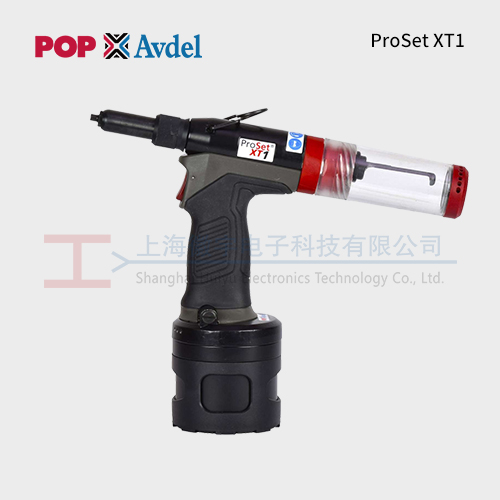
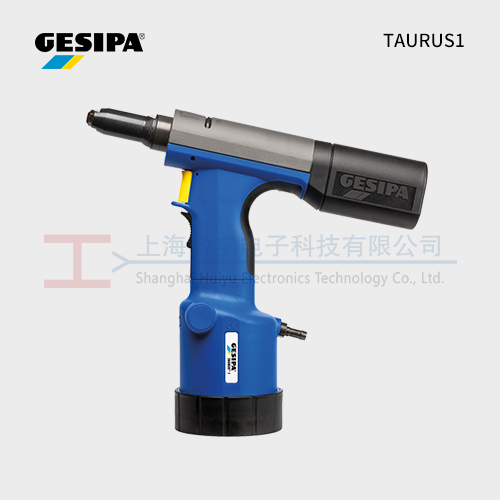
- 小批量/多品种:以电动铆钉枪为主,机动、换型快。
- 中等节拍:气动铆钉枪 + 半自动送钉,平衡成本和效率。
- 高节拍主线:机器人 + 自动送钉铆接系统,配专用枪头和在线检测。
四、容易被忽略的隐性成本
别只看枪的单价。高节拍下,返工率、易损件消耗、停机换型时间都会放大。自动系统初期投入高,但单件人工和返工成本下降明显,综合算账往往更优。
常见问题
问:气动和电动在高节拍下哪个更稳?
答:气动连续作业不受电池限制,但依赖空压机稳定;电动灵活但需备电池轮换,选型看现场供能条件。
问:自动送钉系统回本周期大概多久?
答:视日产量和人工成本,高节拍产线通常 12 年可回本,关键是把减少的取钉动作和返工算进去。
问:多品种产线适合全自动吗?
答:品种多、换型频繁时,全自动柔性差、换型成本高,半自动或模块化方案更划算。
问:怎么判断现有工位该升级?
答:统计单工位实际节拍与目标的差距,拆成"取钉慢/拉铆慢/换型慢"哪类瓶颈,再对症配工具或供料。
公司地址:上海市闵行区绿春路279号
联系电话:021-54408803
 产品目录
 快速报价
 免费咨询